


Содержание
- Что такое СГУ и когда требуется ремонт
- Основные этапы технологического процесса ремонта
- Методы обработки уплотнительных пар трения
- Специализированное оборудование и станки для ремонта
- Технология сборки после ремонтных работ
- Контроль качества и испытания
- Монтажные работы и пусконаладка
 Ремонт сухих газодинамических уплотнений требует специализированного оборудования и строгого соблюдения технологических процессов, а качественное выполнение работ обеспечивает восстановление уплотнений компрессора. В статье рассмотрены основные этапы ремонтных работ, применяемые методы обработки и необходимое оборудование.
Что такое СГУ и когда требуется ремонт
Сухие газодинамические уплотнения – это бесконтактные торцевые уплотнения валов компрессорного оборудования, применяемые на газоперекачивающих агрегатах и центробежных газодожимных компрессорах.
Ремонт СГУ требуется при износе рабочих поверхностей седла и торца. Основные причины выхода из строя уплотнений:
- Загрязнение уплотнительных пар твердыми частицами
- Попадание масла из подшипниковых узлов
- Износ вторичных уплотнительных колец
- Деформация пружин при частых пусках и остановах
- Повреждения от температурных нагрузок
Традиционные масляные уплотнения на современных компрессорах практически не используют, и предприятия отрасли, включая ПАО «Газпром», переходят на СГДУ.
Важно! При работе без подачи буферного газа уплотнение выходит из строя за несколько минут работы.
Основные этапы технологического процесса ремонта
Капитальному ремонту сухих газодинамических уплотнений предшествует тщательная дефектовка. Все работы выполняются в условиях специализированных ремонтных цехов с соблюдением чистоты.
Демонтаж и разборка узлов
Демонтаж узлов производится специальным инструментом из комплекта поставки оборудования. Процесс требует осторожности из-за высокой точности деталей. Статорная и роторная части уплотнения разделяются после чего торец и седло извлекаются из корпусных деталей. Все элементы маркируются для последующей правильной сборки.
Очистка и дефектовка деталей
Очистка производится бензин-растворителем «Галоша», этиловым спиртом или в ультразвуковой мойке. Использование загрязненной ветоши недопустимо. Поверхности седла и торца подвергаются визуальному и неразрушающему контролю.Составляется дефектовочная ведомость с указанием:
- Состояния уплотнительных поверхностей
- Износа уплотнительных колец и демпферов
- Деформации пружин и крепежных элементов
- Повреждений корпусных деталей
Дополнительно измеряются геометрические параметры деталей для выявления отклонений от номинальных размеров.
Замена изношенных элементов
Вторичные уплотнительные кольца и деформированные пружины подлежат обязательной замене. Резиновые элементы теряют эластичность при эксплуатации, а набор пружин обеспечивает прижим торца к седлу в осевом направлении. Металлические детали с задирами и повреждениями восстанавливаются или изготавливаются заново из нержавеющей стали марок 12Х18Н10Т, 40Х13 по ГОСТ 5632-72 или других, в зависимости от условий эксплуатации.
Методы обработки уплотнительных пар трения
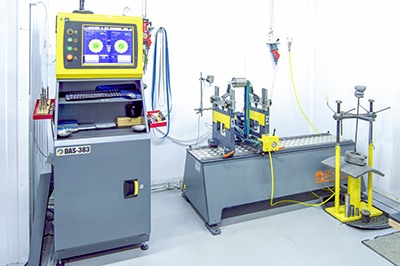
Восстановление колец пар трения – ключевой этап ремонта СГДУ, качество обработки которого определяет работоспособность уплотнения при дальнейшей эксплуатации.
Прецизионная притирка уплотнительных пар
Уплотнительные поверхности притираются с точностью до 1 мкм, при этом неплоскостность седла и торца на рабочей поверхности не должна превышать этого значения. Процесс выполняется как на специализированных станках, так и вручную. Материал седла – карбид кремния или карбид вольфрама, а торца – графит с антифрикционными пропитками. Притирка обеспечивает идеальный контакт поверхностей в статическом режиме и влияет на величину зазора при вращении, который для первой ступени уплотнения составляет несколько микрон.
Полировка и нанесение покрытий
После притирки поверхности полируются для достижения зеркальной чистоты, что снижает трение при контакте торца и седла. В некоторых случаях на уплотнительные пары наносится алмазоподобное покрытие для снижения коэффициента трения и обеспечения долговечности уплотнений более 40000 часов.
Лазерная обработка канавок
На рабочей поверхности седла лазерным оборудованием с высокой точностью выполняются динамические пазы (канавки) глубиной в несколько микрон, которые могут быть однонаправленными или реверсными. При вращении седла газ захватывается канавками и нагнетается к их внутреннему диаметру, где поток встречает сопротивление уплотнительной перегородки, что приводит к увеличению давления. В результате торец отжимается и «всплывает» в газовом слое, устанавливая зазор величиной несколько микрон.
Специализированное оборудование и станки для ремонта
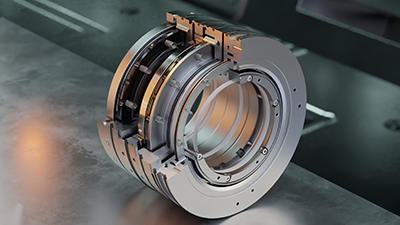
Выполнение работ по ремонту сухих газодинамических уплотнений требует высокоточного оборудования, инвестиции в которое окупаются качеством услуг.
Балансировочное оборудование
Роторная часть уплотнения балансируется после сборки на станках с точностью до десятых долей грамма, поскольку дисбаланс вызывает вибрации и, как следствие, преждевременный износ или разрушение уплотнительной пары. Все детали имеют балансировочные метки, которые совмещаются при сборке для сохранения заводской балансировки. Предельно допустимый осевой ход роторной части относительно статорной составляет ±3,0 мм.
Испытательные стенды
Стенды для испытаний уплотнений работают по процедуре API 617, контролируя расход буферного газа через уплотнение и имитируя условия (параметры) его работы в компрессоре.
Статические испытания проводятся при заданном заводом-изготовителем давлении, а динамические – имитируют рабочие условия с частотой вращения до номинальных значений компрессора. Измеряется первичная и вторичная утечка через уплотнительный зазор ступеней, номинальное значение которой не должно превышать установленное заводом-. Давление барьерного воздуха контролируется панелью управления.
Прецизионные станки и измерительное оборудование
Обработка деталей требует станков с ЧПУ (токарных, фрезерных, шлифовальных) с точностью позиционирования в сотые доли миллиметра.
Измерительные приборы включают:
- Профилометры для измерения шероховатости
- Координатно-измерительные машины
- Микрометры и индикаторы часового типа
Для обеспечения чистоты буферного газа (размер твердых частиц не более 5 мкм) используются фильтры тонкой очистки, контролируемые датчиками перепада давления.
Технология сборки после ремонтных работ

Сборка узлов СГУ выполняется только обученным персоналом в очищенном от пыли помещении с хорошей вентиляцией. Все детали предварительно обезжириваются в бензине, спирте или моечной машине, сушатся чистым сжатым воздухом, а рабочий стол покрывается резиновым листом толщиной около 5 мм.
Последовательность сборочных операций
Статорная часть внутренней ступени собирается первой: пружины устанавливаются в корпус, на них надевается обойма, на которую укладывается и фиксируется от выпадения торец. Уплотнительные кольца устанавливаются в канавки с минимальным количество чистого жидкого силикона (для более простой установки резиновые кольца можно смазать небольшим количеством силиконовой смазки). Роторная часть собирается отдельно: на втулку устанавливается демпфер (его замок располагается в плоскости балансировочной метки), после чего седло запрессовывается вручную на демпфер.
Важно! Попадание смазки в зазор между торцом и седлом ухудшает работоспособность уплотнения.
Проверка технологических зазоров
После монтажа проверяется взаимное расположение деталей, а осевой и радиальный ход элементов проверяется индикаторами в соответствии с допустимыми отклонениями, указанными в технической документации. Роторная и статорная части скрепляются монтажными кольцами для сохранности при транспортировке, которые демонтируются после установки уплотнения в компрессор.
Контроль качества и испытания
Проверка качества ремонта включает несколько этапов, каждый из которых документируется в формуляре состояния узла СГУ.
Статический цикл испытаний
Герметичность вторичных уплотнений проверяется при рабочем давлении путем подачи буферного газа при остановленном роторе и контроля отсутствия утечек через уплотнительные кольца. Рабочее давление перед уплотнением должно превышать давление в проточной части компрессора, а подвод газа к узлам уплотнений обеспечивается системой обвязки и панелью КИП.
Динамические испытания на стенде
Стенд имитирует условия работы в компрессоре с номинальной частотой вращения. Расход очищенного буферного газа контролируется ротаметрами. Основная часть газа поступает через лабиринт внутрь компрессора, а меньшая дросселируется через уплотнительный зазор, образуя первичную утечку, которая выводится на свечу. После стабилизации режима работы фиксируется давление и расходы со ступеней, проверяется работа в различных режимах.
Оформление документации
По результатам испытаний составляется протокол с указанием всех измеренных параметров и их соответствия техническим требованиям API 617 и API 682. Отчетная документация заполняется на всех этапах (при разборке с указанием дефектов, по результатам испытаний, при монтаже на компрессор) и передается заказчику вместе с отремонтированным оборудованием.
Монтажные работы и пусконаладка
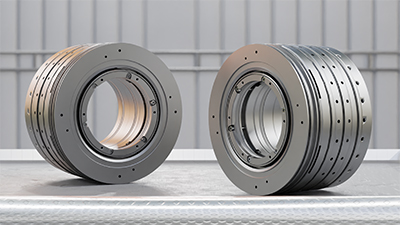
Установка отремонтированных уплотнений на компрессор требует строгого соблюдения технологии монтажа, так как неправильная установка приводит к быстрому выходу из строя.
- Место установки очищается от загрязнений, поверхности вала проверяются на отсутствие заусенцев, а заходные фаски облегчают надевание уплотнительных колец.
- Контрольная установка определяет совместимость размеров, для фиксации осевого положения изготавливаются дистанционные кольца, и выставляется номинальное среднее положение статорной части относительно роторной.
- Опрессовка производится при рабочем состоянии вспомогательных систем. Контрольно-измерительная панель СГУ устанавливается на расстоянии не более 5 метров, а трубопроводы для подвода и отвода газовых потоков выполняются из нержавеющей стали.
- Подача буферного газа начинается перед заполнением проточной части компрессора технологическим газом и прекращается только после полного сброса давления при останове, что защищает уплотнения от загрязнений.
- Барьерный воздух выполняет функцию продувки концевых лабиринтов, предотвращая попадание масла из подшипников в СГУ.
Пусконаладочные работы включают проверку всех систем. Центральный пульт управления получает сигналы от датчиков, при этом срабатывает сигнализация при пониженном расходе газа, а если расход не восстановился, производится аварийный останов.
Заключение
Технологии ремонта СГДУ требуют высокой квалификации персонала и специализированного оборудования. Правильное выполнение всех этапов обеспечивает надежную работу уплотнений. Срок ремонта индивидуален для каждого узла в зависимости от объема работ и складских запасов запчастей. Качественный ремонт позволяет продлить срок службы уплотнений до следующего планового обслуживания на предприятиях магистральных газопроводов.
