


Содержание
- Что такое СГУ и их назначение
- Технология прецизионной притирки
- Процесс балансировки деталей СГУ
- Технологическая последовательность операций
- Время выполнения операций
 Прецизионная притирка и балансировка деталей сухих газовых уплотнений являются ключевыми операциями ремонта компрессорного оборудования. Эти технологические процессы обеспечивают герметичность соединений и долговечность узлов, достигая точности обработки до 0,0001 мм и снижая шероховатость поверхности до Ra 0,04 мкм.
Что такое СГУ и их назначение
Сухие газовые уплотнения (СГУ) применяются в компрессорах для предотвращения утечки газа из рабочей зоны. Конструкция включает роторные и статорные части, а детали работают в условиях высоких скоростей вращения, при которых частота вращения достигает 40 000 об/мин.
Основной рабочей частью СГУ является уплотнительная пара, которая состоит из двух колец:
- Вращающееся кольцо (седло) – кольцо с нанесенными на рабочей плоскости газодинамическими канавками;
- Стационарное кольцо (торец) – аксиально-подвижное кольцо
Поскольку рабочий зазор между поверхностями колец составляет всего 1-5 мкм, к их геометрии предъявляются строгие требования:
- шероховатость рабочей плоскости – 0,05 мкм и менее;
- плоскостность рабочих поверхностей – 1 мкм и менее.
Основные требования к деталям СГУ
Детали СГУ изготовляют из закаленной стали, для чего часто используют сплавы типа 9Х18. Твердость материала при этом составляет 58-62 HRC, а для керамических деталей этот показатель достигает HRA 78-80.
Параметры качества после механической обработки:
- Шероховатость поверхности – не более Ra 1,6 мкм.
- Отклонения геометрической формы – в соответствии с ГОСТ.
- Допуск на диаметр обработанной поверхности – в пределах 0,01 мм.
Технология прецизионной притирки
Притирка представляет собой финишную обработку поверхностей, в процессе которой снимается слой металла толщиной 0,02-0,05 мм. Процесс притирки выполняется в несколько этапов, начиная с предварительной притирки для удаления основного припуска.
Подготовка деталей под притирку
Детали необходимо тщательно промыть моющими средствами, после чего поверхности протирают чистой ветошью. Обдувка сжатым воздухом удаляет остатки загрязнений. Рабочее место должно быть правильно организовано.
Предварительная обработка включает шлифование, при котором шлифовальные операции обеспечивают нужную шероховатость. После шлифования детали сортируют на группы, а рассеяние размеров при этом не должно превышать 1/4 припуска.
Процессе притирки деталей
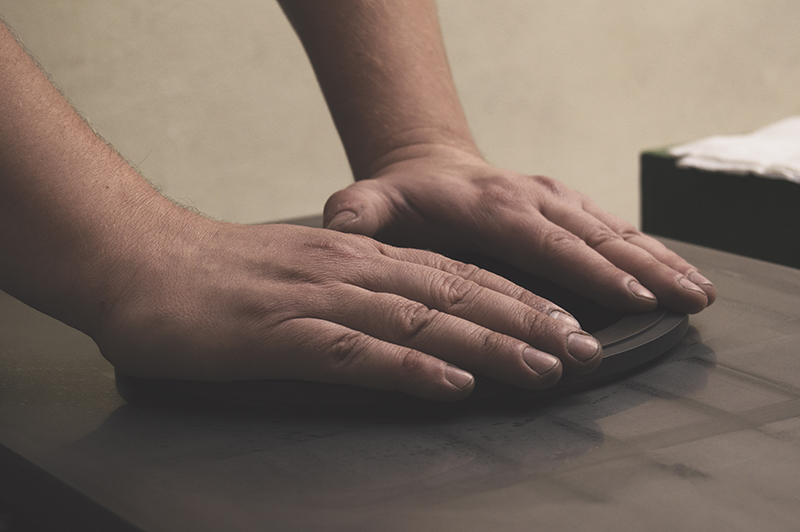
Притирочную пасту наносят тонким слоем. Деталь перемещают по притиру круговыми движениями с равномерным, несильным нажимом, постепенно снимая очень тонкий слой металла.
В процессе притирки детали периодически контролируют: после промывки керосином равномерный матовый оттенок поверхности указывает на качество обработки. Процесс должен продолжаться до полного удаления следов предыдущей обработки.
Важно! Нагрев детали недопустим. При повышении температуры притирку приостанавливают.
Притирочные материалы и пасты
В качестве притирочных материалов используют абразивные порошки зернистостью от М40 до М5: алмазную пыль для твердых материалов, карборунд и корунд – для стальных деталей.
Пасты ГОИ для притирки
Пасты ГОИ делят на три типа:
- Грубая паста – для снятия слоя 0,1-0,2 мм.
- Средняя паста – для получения полузеркальной поверхности.
- Тонкая паста – для окончательной притирки и полировки
Состав пасты ГОИ
|
Компоненты |
Грубая, % |
Средняя, % |
Тонкая, % |
|---|---|---|---|
|
Окись железа |
81 |
76 |
74 |
|
Силикагель |
2 |
2 |
1,8 |
|
Стеариновая кислота |
10 |
10 |
10 |
|
Олеиновая кислота |
2 |
2 |
2 |
Смазочные жидкости при притирке
Абразивные частицы смешивают со смазкой: керосин применяют для чугунных притиров, машинное масло – для стальных деталей, использование бензина допускается при предварительной обработке.
Венскую известь разводят в спирте, крокус смешивают с вазелином. Добавка олеиновой кислоты увеличивает эффективность обработки в 1,5-2 раза.
Притиры и оборудование для притирки
Притиры изготовляют из мягких материалов. Твердость притира должна быть меньше твердости детали. Чугунные притиры делают из серого чугуна СЧ10-СЧ25 с твердостью 143-241 НВ по ГОСТ 27208.
Материалы для изготовления притиров
Наилучшие параметры качества обеспечивают чугунные притиры. Легирование оловом и титаном улучшает их свойства, а методы электрошлакового переплава повышают однородность структуры.
Допускается применение следующих материалов:
- Серый чугун перлитной структуры.
- Мягкая сталь с твердосплавной наплавкой.
- Красная медь для мелкозернистых абразивов.
- Латунь для окончательных операций.
- Оптическое стекло для работы с пастами ГОИ.
Конструкция притиров для СГУ
Форма притира соответствует притираемой поверхности. Плоские притиры имеют канавки глубиной 1-2 мм и расстояние между 15-20 мм для сбора снимаемой стружки.
Разрезной притир применяют для цилиндрических отверстий, где требуемый диаметр достигается поворотом оправки на заданный угол. Конические притиры предназначены для обработки седел клапанов. Регулировочные болты в их конструкции предотвращают перекосы во время обработки.
Процесс балансировки деталей СГУ
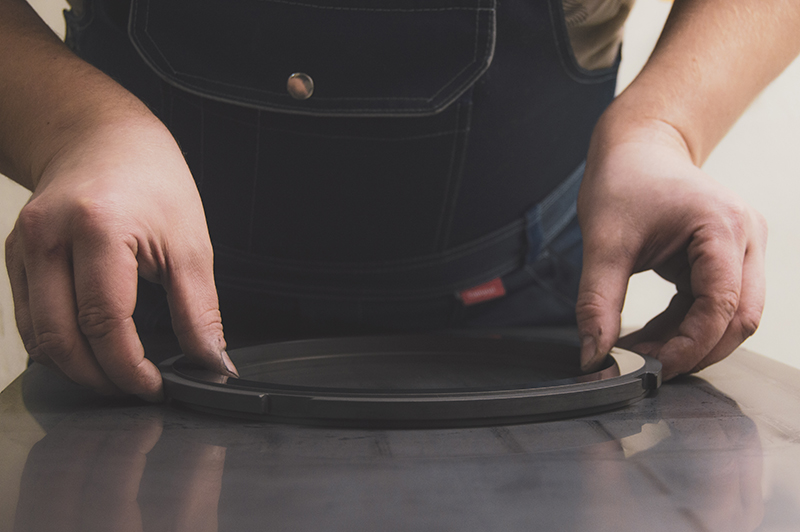 Балансировка роторных частей является обязательной операцией, так как дисбаланс вызывает вибрацию и ускоренный износ. Балансировку выполняют после окончательной сборки роторных частей СГУ. Различают статическую и динамическую балансировку.
Статическая балансировка
Детали устанавливают в центрах балансировочного станка, при этом их масса распределяется относительно оси вращения, а тяжелая часть стремится занять нижнее положение. Коррекция выполняется удалением металла или установки грузиков.
Статическая балансировка недостаточна для высоких скоростей, поэтому применяют динамическую балансировку на стендах. В ходе таких испытаний частота вращения достигает 40 000 об/мин.
Методы динамической балансировки
Динамическая балансировка выполняется на специальных стендах, оборудованных датчиками вибрации. Измерительные приборы фиксируют величину дисбаланса, а программное обеспечение рассчитывает места установки и массу корректирующих грузов.
Технология балансировочных работ
Роторную часть устанавливают на балансировочный станок. Скорость вращения подбирается индивидуально, в зависимости от геометрии и массы детали. Датчики регистрируют амплитуду колебаний, после чего программа рассчитывает параметры коррекции.
Остаточный дисбаланс должен соответствовать высокому классу точности G 1 (требования ГОСТ ИСО 1940-1-2007). Контроль выполняют в два этапа: предварительная балансировка снижает основной дисбаланс, а окончательная балансировка обеспечивает требуемый класс точности.
Оборудование для балансировки
Балансировочные станки различаются по мощности и скорости. Современные модели оборудованы преобразователем частоты, а быстрая смена режимов позволяет обрабатывать разные детали.
Измерительные системы включают:
- Акселерометры для регистрации вибрации
- Преобразователи для обработки сигналов
- Программные комплексы для расчета расхода металла
Контроль качества после обработки
После притирки детали промывают в моющих жидкостях. Ультразвуковая очистка удаляет абразивные частицы, после чего тщательно проверяют отсутствие внедренных (шаржированных) абразивных зерен. Затем детали необходимо обдуть сжатым воздухом.
Параметры контроля притертых поверхностей
Шероховатость измеряют профилометрами, геометрическую форму проверяют на координатно-измерительных машинах (КИМ), неплоскостность определяют по краске на контрольной плите.
Критерии приемки после притирки:
|
Параметр |
Требование |
Метод контроля |
|---|---|---|
|
Шероховатость Ra |
0,04-0,08 мкм |
Профилометр |
|
Неплоскостность |
не более 0,5 мкм |
По краске |
|
Отклонение от круглости |
не более 0,002 мм |
КИМ |
|
Диаметральный зазор |
2,5-3,5 мкм |
Калибры |
Технологическая последовательность операций
Полный цикл ремонта СГУ включает несколько этапов, где последовательность операций строго регламентирована, а отраслевые требования определяют все параметры каждого этапа.
Основные этапы обработки
- Разборка и дефектация узла – выявление дефектов деталей.
- Очистки и промывки компонентов – удаление загрязнений.
- Механическая обработка поверхностей – восстановление размеров.
- Предварительная притирка пар трения – грубой алмазной пастой.
- Промежуточная притирка – средней пастой для снижения шероховатости.
- Окончательная притирка поверхностей – тонкой пастой до зеркального блеска.
- Ультразвуковая очистка деталей – удаление абразивных зерен.
- Нанесение специальных покрытий – DLC-покрытия на рабочие поверхности.
- Статическая балансировка – устранение грубого дисбаланса.
- Динамическая балансировка – достижение класса G 1.
- Сборка уплотнения – контроль зазоров между деталями.
Стендовые испытания – проверка герметичности и вибрации.
Время выполнения операций
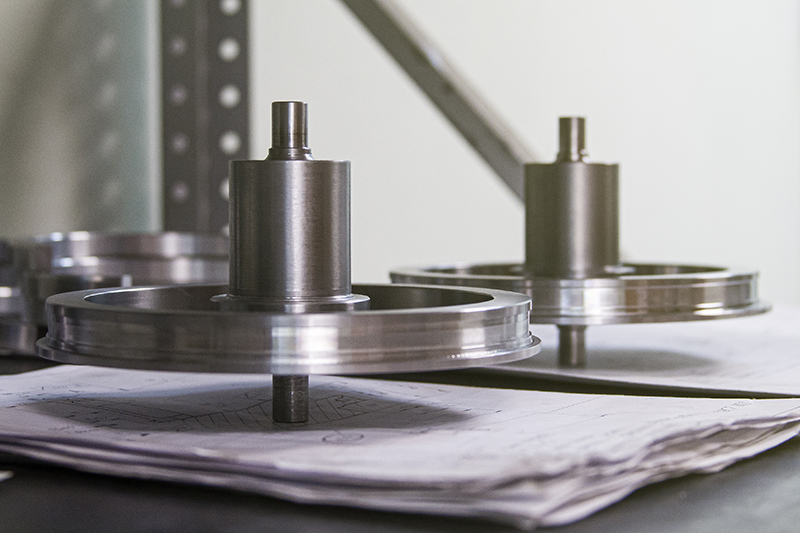 Продолжительность притирки зависит от размера детали. Малые детали обрабатывают 15-30 минут, а крупные требуют 2-3 часа работы. Балансировка занимает от 1 до 4 часов.
После завершения технологического процесса детали передают на сборку. Качество обеспечивают правильным выбором режимов, а соблюдение требований гарантирует долговечность СГУ.
Технические требования к оборудованию
Станки для притирки должны обеспечивать плавный ход, регулируемую в широких пределах частоту вращения и иметь систему охлаждения для предотвращения нагрева деталей. Приспособления должны фиксировать детали без деформации.
Балансировочное оборудование оснащается современными измерительными системами с визуализацией процесса и защитой от вибрации для снижения погрешности измерения. Программное обеспечение выполняет расчет автоматически.
Преимущества прецизионной обработки СГУ
Высокая точность изготовления увеличивает ресурс уплотнений, повышая герметичность в 3-4 раза и снижая утечку газа на 30-50%. Вибрация после балансировки минимизируется.
Современные технологии позволяют восстановить детали до параметров нового изделия. Стоимость ремонта ниже замены узла, срок выполнения работ составляет 5-7 дней, а на отремонтированные детали предоставляется гарантия на год.
Применение специализированных притирочных паст (включая алмазные пасты) ускоряет процесс и обеспечивает лучшее качество поверхности. Контроль на каждом этапе исключает брак, а соответствие требованиям ГОСТ подтверждается документально.
