


Содержание
- Что такое инспекционный отчет и дефектовка СГУ
- Подготовительный этап инспекции
- Процедура дефектовки узлов сухих газодинамических уплотнений
- Типовые дефекты и критерии оценки состояния
- Составление инспекционного отчета с фотофиксацией
- Практические примеры дефектов СГУ
 Дефектовка узлов сухих газодинамических уплотнений и составление на ее основе инспекционного отчета - это комплексная процедура диагностики состояния оборудования. Она включает разборку, очистку, визуальный осмотр, измерения геометрических параметров, неразрушающий контроль и документальное оформление всех выявленных дефектов. Результаты проверки позволяют определить объем и стоимость ремонтных работ.
Что такое инспекционный отчет и дефектовка СГУ
Инспекционный отчет - это технический документ, фиксирующий результаты обследования узлов газодинамических уплотнений. Он содержит описание дефектов с фотоматериалами и заключение о ремонтопригодности деталей.
Дефектовка – это процесс технической диагностики, в ходе которой специалисты проверяют все компоненты системы уплотнений на предмет износа, повреждений и загрязнений.
Сухие газодинамические уплотнения применяются в преимущественно на центробежных и газодожимных компрессорах, в том числе для повышения давления технологических газов, таких как аммиак, природный и синтез-газ. Их принцип основан на отсутствии контакта между уплотняющими поверхностями, что исключает перегрев при высоких частотах вращения, в отличие от традиционных масляных уплотнений.
Инспекция проводится в следующих случаях:
- После длительной эксплуатации оборудования.
- При плановом техническом обслуживании.
- При аварийном останове компрессора.
- При подготовке к капитальному ремонту.
- По требованию заказчика.
Цель инспекции - оценка технического состояния СГДУ, определение необходимости ремонта или замены деталей, а также расчет стоимости восстановительных работ.
Важно! Все изготовленные и отремонтированные уплотнения проходят испытания по стандарту API 617.
Подготовительный этап инспекции
Качество подготовки напрямую влияет на точность результатов проверки.
Демонтаж узлов СГУ с компрессора
Демонтаж выполняет квалифицированный персонал с использованием специального инструмента. Применение ударных методов извлечения недопустимо.
Перед демонтажем фиксируется положение деталей (проверяются метки на корпусных и роторных элементах) для обеспечения правильной обратной установки узлов уплотнений.
Снятые узлы СГУ размещаются на чистой поверхности и маркируются с указанием места установки.
Разборка узлов уплотнений
Разборка выполняется в помещении с контролируемой чистотой и стабильной температурой для предотвращения попадание грязи на рабочие поверхности и образования конденсата.
Типовая последовательность разборки:
- Снятие монтажных колец.
- Разделение роторной и статорной частей.
- Извлечение торца из корпуса.
- Снятие седел со втулок.
- Демонтаж вторичных уплотнительных колец.
- Извлечение пружинных элементов.
Все снятые детали раскладываются в порядке разборки и упаковываются по принадлежности к комплектующим компонентам в зип-пакеты с соответствующей маркировкой. Разборка узла осуществляется согласно сборочному чертежу и спецификации на СГУ. Каждый этап фиксируется фотографически.
Очистка деталей от загрязнений
Очистка проводится в два этапа: удаление крупных загрязнений сухим способом, затем промывка в бензине и/или спирте.
Используемые материалы и методы:
- Бензин, этиловый спирт.
- Чистая безворсовая ветошь.
- Ультразвуковые ванны для мелких деталей.
- Сжатый воздух для сушки.
Особое внимание уделяется аккуратной очистке пар трения (седла и торца) без риска образования царапин от абразивных материалов. После очистки детали тщательно высушиваются.
Процедура дефектовки узлов сухих газодинамических уплотнений
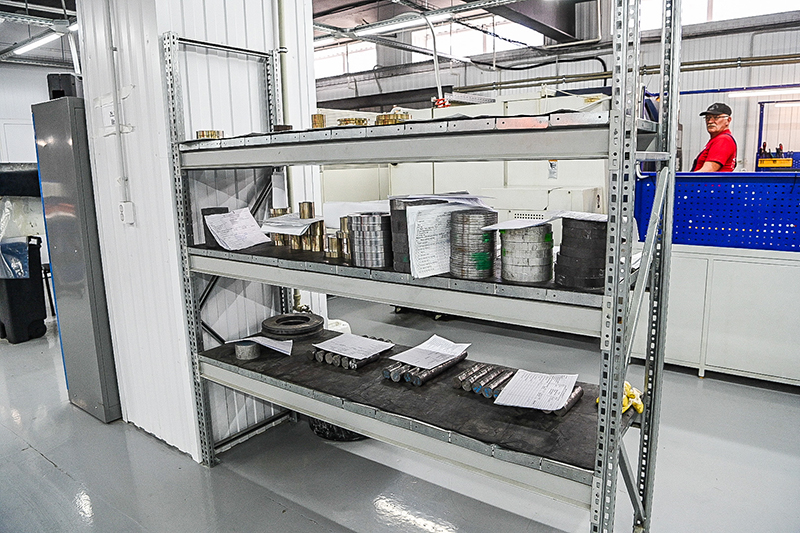 Дефектовка включает три основных вида контроля, каждый из которых выявляет определенные типы дефектов.
Визуальный осмотр компонентов
Осмотр проводится при хорошем освещении с использованием луп (4-10х). Поверхности изучаются под разными углами:
- Уплотнительные пары (седло/торец): выявление на рабочих поверхностях сколов, трещин, царапин. Материал седла - карбид кремния/вольфрама, торца - графит с антифрикционными пропитками;
- Вторичные уплотнительные кольца (O-rings): оценка эластичности, отсутствие набухания, усадки или повреждений колец;
- Металлические детали: выявление коррозии, эрозионных повреждений, состояния посадочных мест;
- Пружинные механизмы: проверка на деформацию, измерение свободной длины, сравнение с данными технической документации.
Инструментальный контроль параметров
Измерения выполняются точным измерительным оборудованием: КИМ с ЧПУ с ценой деления 0,001 мм и индикаторных стоек для контроля плоскостности.
Контролируемые параметры:
|
Параметр |
Метод измерения |
Допустимое отклонение |
|---|---|---|
|
Плоскостность торца |
Микатор на стойке, плоскопараллельные интерференционные стекла |
Не более 0,002 мм |
|
Диаметр седла |
Микрометр |
±0,02 мм от номинала |
|
Шероховатость пар трения |
Профилометр |
Ra не более 0,1 мкм |
|
Толщина уплотнительных колец |
Штангенциркуль |
По чертежу изделия |
|
Длина пружин |
Штангенциркуль |
Согласно техническим требованиям |
Типовые дефекты и критерии оценки состояния
Классификация дефектов помогает принять правильное решение о возможности ремонта или необходимость замены.
Дефекты уплотнительных пар трения
- Износ колец седла и торца - самый частый дефект, проявляющийся в образовании канавок глубиной более 0,05 мм. Такие детали требуют замены или восстановления.
- Сколы и трещины на рабочих поверхностях недопустимы, так как даже микротрещина может привести к разрушению кольца. Детали с подобными повреждениями подлежат обязательной замене.
- Царапины и задиры оцениваются по глубине. Поверхностные царапины глубиной до 0,02 мм считаются допустимыми, тогда как глубокие повреждения требуют восстановления методом притирки.
- Загрязнения в микропорах графита, как правило, удаляются очисткой. Если загрязнения глубокие, торец заменяется новым. Особенно опасно попадание масла в поры графита.
Дефекты вторичных уплотнений
- Потеря эластичности резиновых элементов определяется сжатием: уплотнительное кольцо должно восстанавливать форму после деформации. Затвердевшие кольца подлежат замене.
- Набухание колец возникает от воздействия химически активной среды. Увеличение размера более чем на 5% от номинала считается недопустимым и требует подбора материала с лучшей химической совместимостью.
- Механические повреждения (порезы, вырывы материала) являются критичными, так как такие кольца не обеспечивают требуемую герметичность. Установка поврежденных уплотнений может привести к отказу узла.
Дефекты металлических деталей
- Эрозионное повреждение корпусных элементов является частым дефектом, вызванным разрушением поверхности металла высокоскоростным потоком газа. Глубина эрозии более 1 мм требует замены детали.
- Коррозионные поражения оцениваются по площади и глубине. Точечная коррозия глубиной до 0,5 мм допускается, в то время как сквозная коррозия делает деталь непригодной для дальнейшего использования.
- Деформации посадочных мест нарушают центровку узлов. Овальность отверстий более 0,05 мм требует механической обработки для восстановления правильной геометрии посадочного места.
Критерии заключения о состоянии
По результатам дефектовки выносится заключение с использованием трех категорий оценки:
- Пригодно к эксплуатации – дефекты отсутствуют или минимальны. Детали могут использоваться без ремонта, а их срок службы соответствует расчетному.
- Требует восстановительного ремонта - имеются устранимые дефекты. Детали ремонтируются методами притирки, полировки, а после ремонта проводятся контрольные испытания.
- Подлежит замене (брак) - детали имеют критические повреждения, а их ремонт технически невозможен или экономически нецелесообразен. Такие детали списываются и заменяются новыми.
Составление инспекционного отчета с фотофиксацией
Инспекционный отчет оформляется по установленной форме и должен содержать полную информацию о проверке.
Структура и содержание отчета
Титульный лист отчета включает основные данные: наименование организации-исполнителя, информацию о заказчике и объекте проверки.
Основные разделы инспекционного отчета включают:
- Общие сведения об объекте:
- Тип и модель сухих газодинамических уплотнений.
- Заводской номер узлов СГУ.
- Место эксплуатации (компрессор, нагнетатель).
- Описание проведенных работ:
- Дата начала и окончания инспекции.
- Перечень разобранных узлов.
- Методы контроля и измерений.
- Использованное оборудование.
- Результаты визуального осмотра:
- Состояние пар трения седла и торца.
- Оценка вторичных уплотнительных элементов.
- Проверка металлических деталей.
- Состояние пружинных механизмов.
- Результаты измерений:
- Таблица с фактическими размерами.
- Сравнение с номинальными данными.
- Величины отклонений от нормы.
- Фотоматериалы:
- Общий вид узлов до разборки.
- Фотографии всех выявленных дефектов.
- Крупные планы поврежденных поверхностей.
- Фотофиксация результатов измерений на приборах.
- Заключение и рекомендации
- Оценка общего состояния СГДУ.
- Перечень деталей, подлежащих замене.
- Перечень деталей, требующих восстановления.
- Рекомендуемый объем ремонтных работ.
Требования к фотофиксации дефектов
Фотографирование выполняется профессиональной камерой с разрешением снимков не менее 12 мегапикселей при обеспечении хорошего освещения объекта.
Основные требования к фотографиям:
- Резкость изображения по всей площади кадра.
- Наличие масштабной линейки рядом с дефектом.
- Четкая видимость маркировки детали на снимке.
- Наличие нескольких ракурсов для каждого дефекта.
- Нумерация снимков в соответствии с текстом отчета.
Каждая фотография сопровождается описанием, в котором указывается номер детали, характер дефекта и размеры повреждения в миллиметрах.
Дефектная ведомость
Дефектная ведомость составляется в табличной форме и содержит перечень всех проверенных деталей узлов уплотнений.
Образец дефектной ведомости:
|
№ п/п |
Наименование детали |
Заводской номер |
Выявленные дефекты |
Заключение |
Примечание |
|---|---|---|---|---|---|
|
1 |
Седло первой ступени |
СГУ-001-01 |
Износ рабочей поверхности 0,08 мм |
Ремонт притиркой |
Фото 5-7 |
|
2 |
Торец первой ступени |
СГУ-001-02 |
Поверхностные царапины |
Пригодно |
Фото 8 |
|
3 |
Уплотнительное кольцо O-ring |
- |
Потеря эластичности |
Замена |
- |
|
4 |
Втулка статорная |
СГУ-001-04 |
Эрозия внутренней поверхности 1,2 мм |
Восстановление наплавкой |
Фото 12-14 |
|
5 |
Пружины (комплект 6 шт) |
- |
Деформация 2 шт |
Замена комплекта |
Фото 15 |
Ведомость подписывается специалистом, проводившим дефектовку, с указанием даты составления документа.
Практические примеры дефектов СГУ
Реальные случаи помогают лучше понять типичные проблемы. Ниже приведены примеры из практики ремонта сухих газодинамических уплотнений.
Пример 1: Загрязнение узлов продуктами износа
- Ситуация: Компрессор отработал 18 000 часов без обслуживания.
- Обнаружено: Значительные загрязнения – продукты износа накопились в камерах подготовки буферного газа.
- Выявленные дефекты:
- Абразивные частицы в зазоре между торцом и седлом
- Царапины на рабочих поверхностях глубиной до 0,15 мм
- Засорение фильтров тонкой очистки
- Износ подшипниковых узлов
- Причина: Несвоевременная замена фильтров системы и превышение допустимой температуры буферного газа, что привело к ускоренному износу деталей.
- Рекомендации: Замена пар трения и фильтров, усиление контроля давления и температуры буферного газа, сокращение межсервисного интервала до 12 000 часов.
 Пример 2: Эрозионное повреждение от агрессивной среды
- Ситуация: Уплотнения работали на компрессоре технологического газа, содержащего коррозионно-активные компоненты, в течение 8 000 часов.
- Обнаруженные повреждения:
- Эрозия втулок глубиной до 2 мм.
- Точечная коррозия на металлических деталях.
- Разрушение антифрикционного покрытия торца.
- Потеря герметичности вторичных уплотнений.
- Причина: Несоответствие материалов условиям среды - сталь не обеспечила достаточной коррозионной стойкости.
- Решение: Замена деталей на изделия из специальной стали, применение карбида кремния с защитным покрытием и установка дополнительных систем очистки технологического газа.
Пример 3: Механическое повреждение при монтаже
- Ситуация: После ремонта компрессора уплотнения вышли из строя через 200 часов работы оборудования.
- Обнаружено: Аварийная разборка выявила серьезные дефекты:
- Сколы на торцевых поверхностях диаметром до 5 мм.
- Деформация статорной втулки.
- Задиры на поверхности седла.
- Выдавливание уплотнительных колец.
- Причина: Ошибки при монтаже: несоблюдение соосности деталей при установке, применение чрезмерного момента затяжки болтов и отсутствие контроля зазоров после сборки.
- Выводы и меры: Все детали были признаны непригодными к ремонту и подлежали полной замене. Для предотвращения повторения ситуации была разработана инструкция по правильному монтажу газодинамических уплотнений и проведено обучение персонала заказчика.
Заключение
Инспекционный отчет и дефектовка - ключевые процедуры для контроля состояния СГДУ. Их правильное проведение позволяет своевременно выявлять проблемы в работе оборудования, обосновывать объем и стоимость ремонта, гарантируя надежность отремонтированного узла. Регулярные инспекции являются залогом продления срока службы сухих газодинамических уплотнений на компрессорах аммиака, природного и синтез-газа.
